


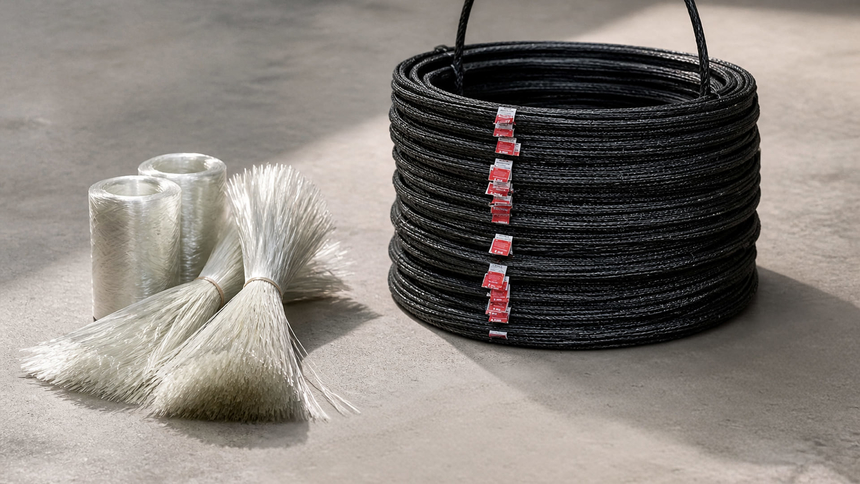
Знание особенностей производства помогает избегать множества ошибок при подборе и покупке материалов. Покупателям важно разбираться в том, как делают стеклопластиковую арматуру (СПА) и какие эксплуатационные и технические характеристики она приобретает благодаря определенным производственным методам.
Надежность, коррозионностойкость, экономичность, эргономичность, высокая прочность на разрыв — все это результаты применения инновационных технологий. Такие характеристики композита практически невозможно получить в «гаражном» производстве, ведь в кустарном изготовлении автоматизированная пропитка заменяется ручной, отсутствует точная формовка, упрощается полимеризация и допускаются другие технологические нарушения!
Все начинается с сырья
Именно от него во многом зависят характеристики конечной продукции. Компания «Арматура Композит» использует сырьевые материалы, компоненты которых полностью соответствуют требованиям российских ГОСТов. Благодаря такому подходу к производству композитной арматуры мы получаем стеклоровинг, соответствующий требованиям ГОСТ 17139–2000 по нормируемым показателям качества.
Стеклоровинг: важные свойства полуфабриката
Одним из основных видов сырья для производства стеклопластиковой арматуры служит стекло типа E, на основе которого получают стеклянные волокна и ровинг. Из него с помощью технологий расплавления и вытягивания получаем нити, соединяемые в пучки и обрабатываемые замасливателями. Замасливатели необходимы для защиты волокон в процессе переработки и обеспечения требуемых технологических и адгезионных свойств.
Важные свойства стеклоровинга:
- Химстойкость.
- Высокая прочность на растяжение.
- Отсутствие проводимости электрического тока.
- Низкий вес.
- Высокая совместимость со связующими.
Все это определяет в итоге базовые характеристики конечного продукта.
О видах полимерных связующих
Термореактивные смолы, используемые в технологиях производства стеклопластиковой арматуры, также обеспечивают выпускаемому материалу высокие прочностные характеристики.
Виды полимерных связующих (смол):
- Эпоксидные — здесь для запуска реакций используют еще и отвердители, ускорители, модификаторы (в зависимости от свойств, придаваемых конечному продукту).
- Полиэфирные — обычно дешевле эпоксидных, что позволяет снизить стоимость продукции; для их отверждения применяют инициаторы и ускорители.
- Винилэфирные — сочетают в себе свойства полиэфирных и эпоксидных смол, обладают хорошей адгезией, относительно быстрой полимеризацией.
Фенолоформальдегидные и термопластичные полимеры применяются для отдельных специализированных задач; выбор полимерной матрицы определяется требованиями к технологии производства и эксплуатационным характеристикам готового изделия.
Почему пултрузия самый востребованный метод?
Эта технология производства стеклопластиковой арматуры позволяет организовать непрерывный выпуск продукции с заданными характеристиками при соблюдении установленных технологических параметров.
Преимущества метода:
- Сочетается с различными производственными технологиями, в том числе оплеткой, намоткой.
- Снижает трудозатраты, времязатраты и уменьшает производственные расходы.
- Стабильно обеспечивает конечному продукту высокую прочность.
Пултрузия позволяет производить стеклопластиковую арматуру с различными характеристиками за счет применения разных типов смол и армирующих наполнителей.
Специфика этапов производственной технологии
При этом процесс схематично выглядит так: стеклоровинг пропитывают полимерным связующим, формуют в фильере, отверждают в нагретой зоне, после чего полученный профиль охлаждают и нарезают на отрезки заданной длины.
Специфика производственных этапов:
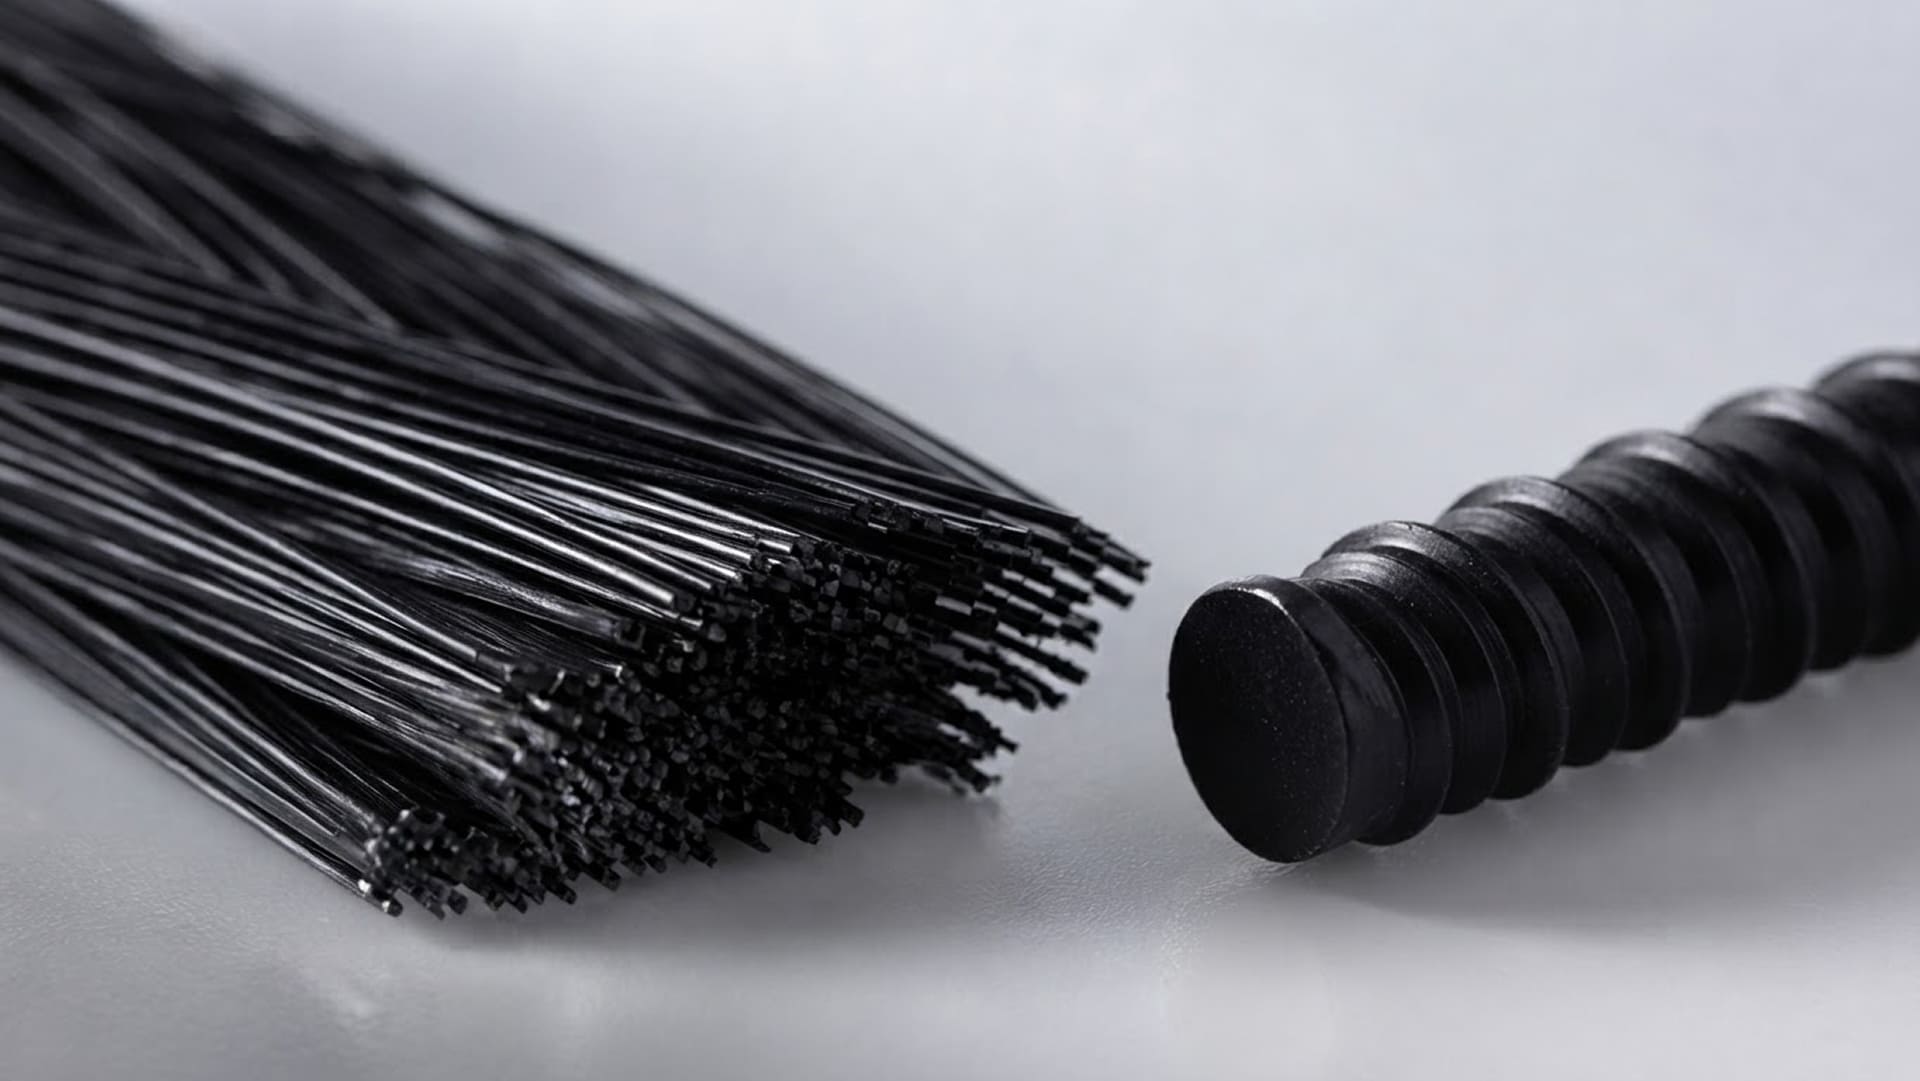
- Подача и подготовка ровинга — тут важно обеспечить полуфабрикату из стекловолокна правильное выравнивание и равномерное натяжение.
- Пропитка связующим — осуществляется в пропиточной ванне, где обеспечивается смачивание волокон связующим и контролируются технологические параметры состава и процесса, включая вязкость, температуру и натяжение ровинга. Конкретные значения параметров устанавливаются технологическим регламентом и зависят от используемых материалов и оборудования.
Формование стержня и ребер — так профили обретают необходимые геометрические, рельефные характеристики. - Полимеризация в печах — для формирования заданных свойств композита оборудование поддерживает необходимый температурный режим, который определяется типом связующего и технологическим регламентом. Степень отверждения контролируется в соответствии с установленными требованиями к готовой продукции.
- Охлаждение и нарезка — после охлаждения профиль автоматически нарезают на отрезки заданной длины. Для стержней мерной длины конкретная длина устанавливается производителем или согласовывается с потребителем.
Важно знать: здесь малейшее отклонение в параметрах (температуре, натяжении, скорости протягивания) приводит к браку выпускаемой продукции!
Особенности оборудования для производства стеклопластиковой арматуры
Для получения высококачественного конечного продукта производственные линии должны работать четко, синхронизировано.
Элементы единой технологической линии:
- Шпулярник — стойка с бобинами, обеспечивающая равномерную подачу стекловолокна на линию.
- Пропиточная ванна — оснащена функциями подогрева, контроля за температурой связующих и отжимными роликами, удаляющими излишки смол.
- Фильера — важная часть формообразующего узла, в которой профиль приобретает заданные геометрические размеры и форму.
- Печь — в основном это оборудование туннельного типа, через него профиль проходит с постоянной скоростью при равномерном распределении температуры по системе и по обрабатываемому материалу.
- Система охлаждения — обеспечивает контролируемое снижение температуры профиля после выхода из зоны отверждения и способствует сохранению его геометрических параметров.
- Тянущее и отрезное устройства —тянущее устройство обеспечивает непрерывное перемещение профиля с заданной скоростью, а отрезное устройство автоматически нарезает профиль на отрезки заданной длины.
Важно знать: при изготовлении высококачественной стеклопластиковой арматуры комплексный контроль за состоянием ее сырья и компонентов осуществляется на каждом производственном этапе.
Что регламентирует ГОСТ 31938–2022
ГОСТ 31938-2022 устанавливает технические требования к композитной полимерной арматуре, правила ее приемки и методы контроля.
Основные параметры при проверке качества продукции:
- Номинальный диаметр — определяют методом гидростатического взвешивания: по массе образца на воздухе и в воде рассчитывают его объем и номинальный диаметр.
- Допустимые отклонения размеров зависят от номинального диаметра и типа параметра; конкретные значения устанавливаются таблицами ГОСТ 31938-2022.
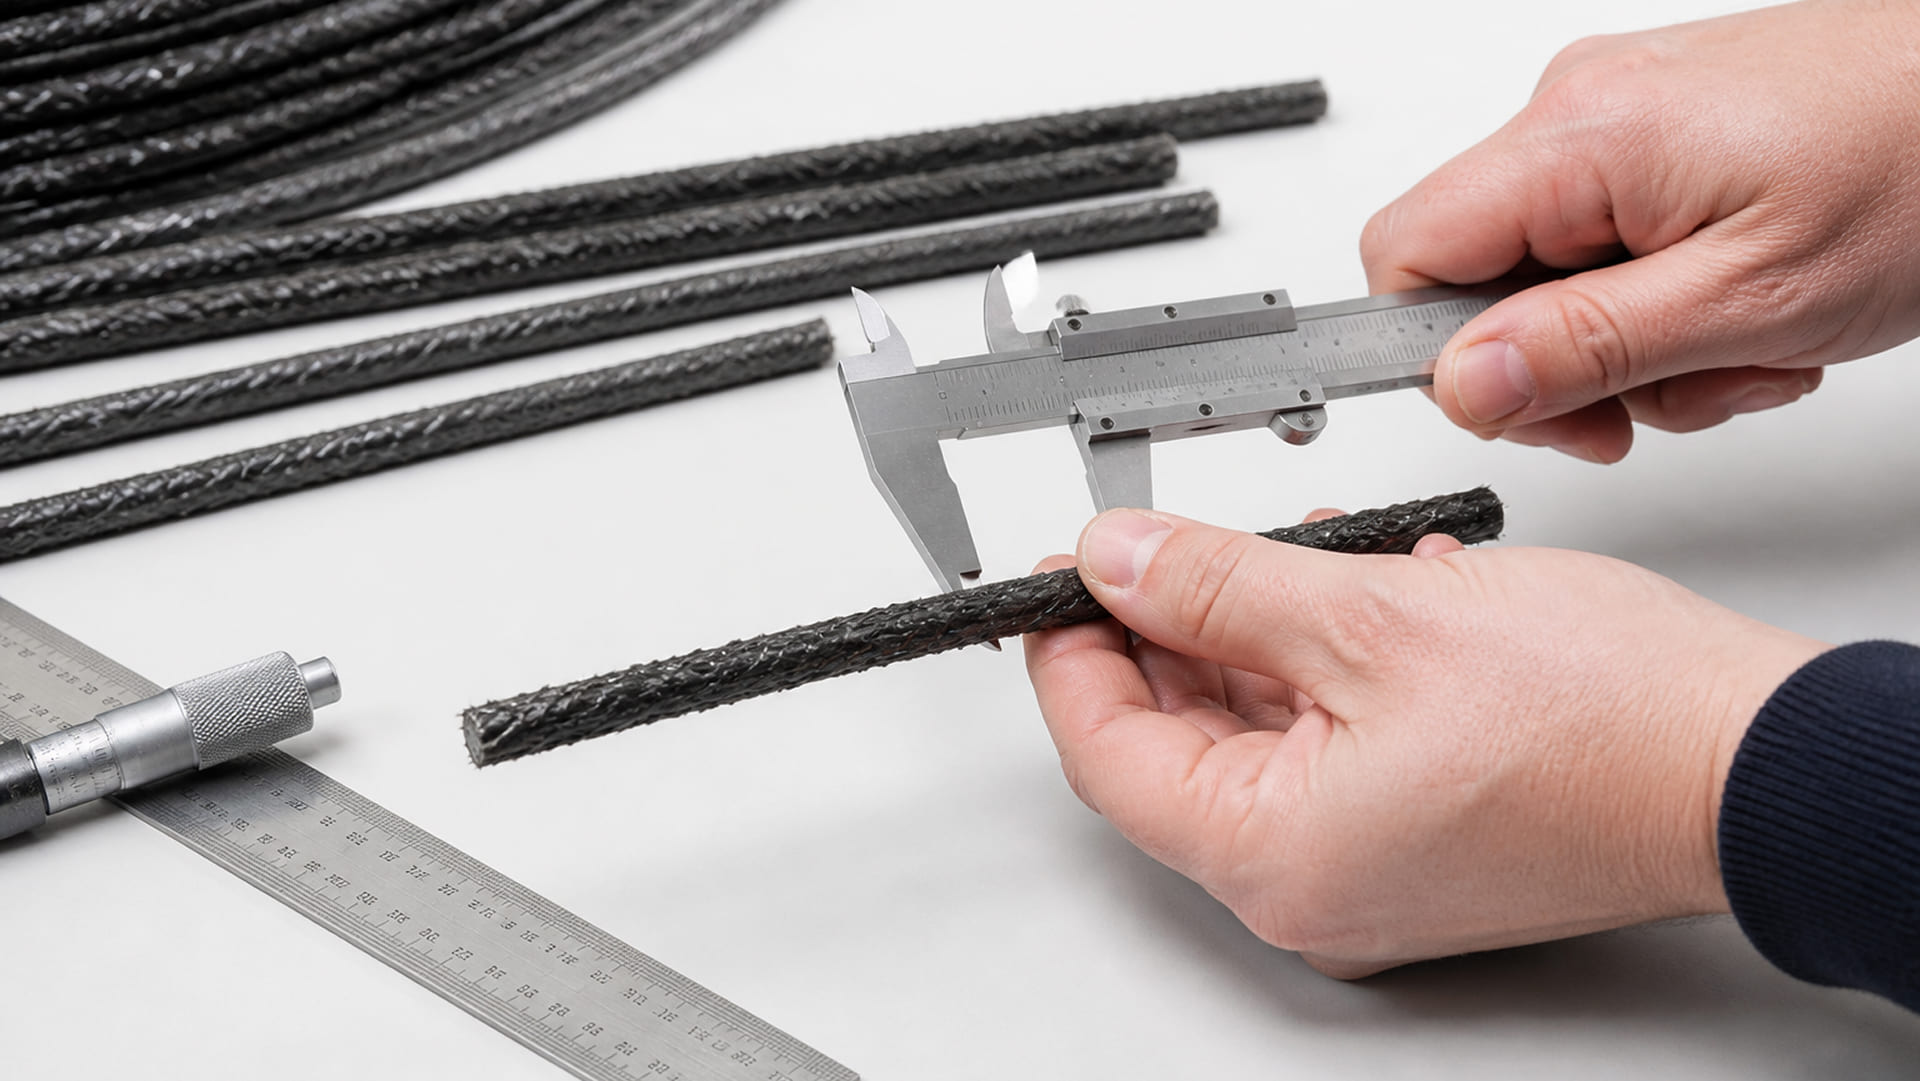
- Высота и шаг выступов периодического профиля контролируют штангенциркулем, микрометром или профильным измерительным инструментом; измерения каждого образца проводят три раза, поворачивая его на 120° после каждого измерения.
- Прочностные показатели. К ним относятся предел прочности при растяжении, при сжатии и при поперечном срезе.
- Адгезионность — показатель, характеризующий качество сцепления композитной арматуры с бетоном.
ГОСТ 31938-2022 также устанавливает требования к снижению прочности после выдержки в щелочной среде, температуре стеклования полимерной матрицы, содержанию непрерывного армирующего наполнителя, водопоглощению и другим характеристикам АКП.
Как же не ошибиться в оценивании изделий, выборе поставщика и продукции? Ответ прост: все надо начинать с получения достоверной информации о технологиях производства стеклопластиковой арматуры. Вы ознакомились с каталогом Компании «Арматура Композит», уже планируете купить определенные товары? Позвоните или напишите нам и запросите сертификаты, подтверждающие качество нашей продукции!
